Артикул: 312-909 Модель: ХАВ-49(4Э) Секция: Дополнительная

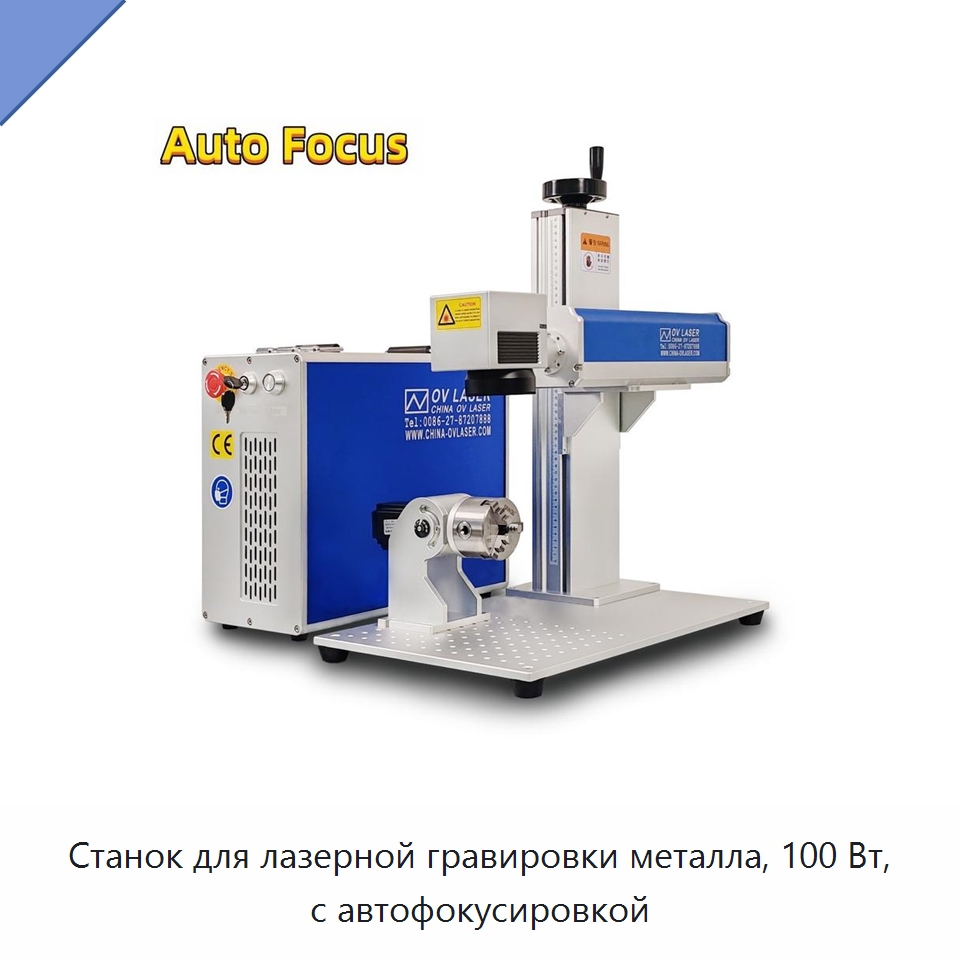
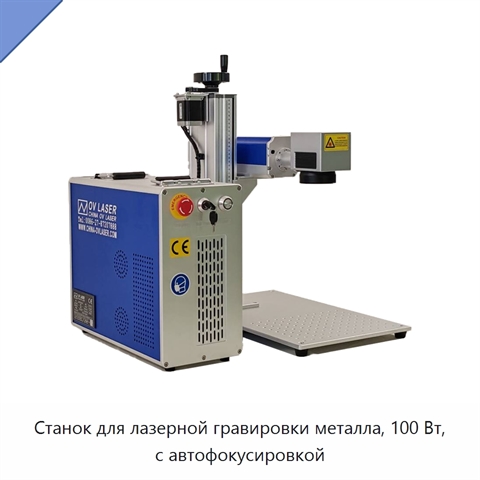
Станок с автофокусировкой для волоконной лазерной гравировки и маркировки металла

Станок предназначен для волоконной лазерной гравировки и маркировки металла. Предусмотрены автофокусировка, автономная конфигурация, воздушное охлаждение и импульсный режим работы. Глубина маркировки составляет 0,5–2 мм, скорость маркировки — 3000–7000 мм/с. *

*) Описание оборудования дано в том виде, в котором его подготовил иностранный производитель. Техническая и эстетическая доработка текста уже в планах инженеров отдела 91Т. Скоро мы уточним терминологию и технические характеристики, проверим нюансы и доработаем текст так, чтобы описание ХАВ-49(4Э) было исчерпывающим, а назначение и возможности оборудования — понятными и доступными. Если ждать не хочется — напишите нам вопрос прямо сейчас.

Наименование производителя100 Watt Mopa M7 Fiber Laser With Auto Focus JPT Laser Source Metal Engraving Laser Machine, Mopa Fiber Laser Machine 2.5D 3D JPT 60W E2 M7 Relief Laser Engraving Machine for Metal Coin Jewelry, Desktop Fiber Laser Machine Auto Focus 100w Jpt Mopa Laser ZBTK Galvo Head Rotary Tool, Best 60 Watt Mopa Fiber Laser Machine With Auto Focus Color Engraving Laser Machine, Portable 2D 2.5D 3D JPT 60w M7 Mopa 3D Fiber Laser Marking Machine Mold Relief Coin Engraving Machine
Задать вопрос Искать на Baidu

Какую задачу решает станок для волоконной лазерной гравировки металла

Станок для волоконной лазерной гравировки металла применяется для создания рельефной гравировки на металлических монетах и ювелирных изделиях.

Характеристики ХАВ-49(4Э)

Модель (по базе 91Т)ХАВ-49(4Э)
Конфигурацияавтономная
Система охлаждениявоздушное охлаждение
Тип лазераволоконный лазер
Глубина маркировки0,5–2 мм
Скорость маркировки3000–7000 мм/с
Режим работыимпульсный
Станок для волоконной лазерной гравировки металла - гибкость поставки.
Мы знаем, что задачи каждого проекта отличаются. Поэтому по вашему запросу мы готовы рассмотреть возможность адаптации технических характеристик, типоразмеров и комплектации ХАВ-49(4Э) под конкретные условия применения (силами первого производителя или силами нашего завода в России).

Дата актуализации информации: 08.09.26

Производитель и параметры оборудования проверены.

Люди, которые искали Станок для волоконной лазерной гравировки металла, также смотрели:
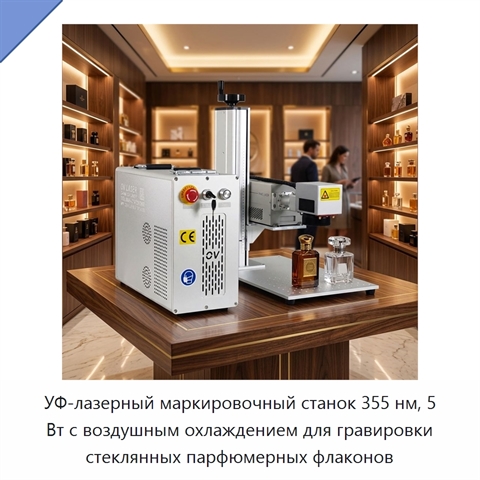
УФ-лазерный маркировочный станок 355 нм, 5 Вт с воздушным охлаждением для гравировки стеклянных парфюмерных флаконов+2 фото

УФ-лазерный маркировочный станок 355 нм, 5 Вт с воздушным охлаждением для гравировки стеклянных парфюмерных флаконов
Модель: ИМТ-49(8У)
УФ-лазерный маркировочный станок с длиной волны 355 нм и мощностью 5 Вт имеет ручную конфигурацию и воздушную систему охлаждения. Глубина маркировки составляет 0,01–0,1 мм, скорость маркировки — 0–1000 мм/с. Оборудование предназначено для гравировки стеклянных парфюмерных флаконов.
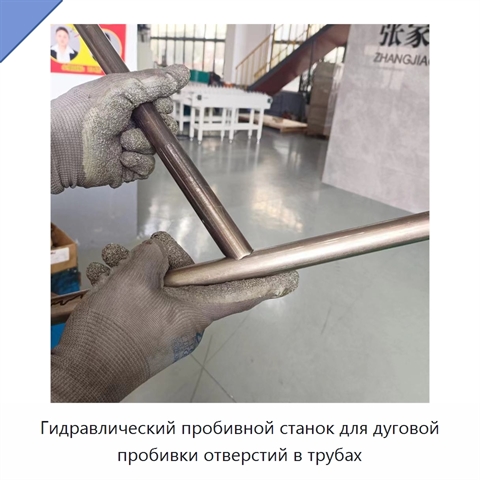
Гидравлический пробивной станок для дуговой пробивки отверстий в трубах+4 фото

Гидравлический пробивной станок для дуговой пробивки отверстий в трубах
Модель: ДЯН-98(5Н)
Гидравлический пробивной станок выполняет дуговую пробивку отверстий в трубах под углами от 30° до 90°. Обработка возможна в прямом и обратном направлениях, причем станок работает как с прямыми, так и с изогнутыми трубами. Диапазон обработки составляет Φ 12,7–Φ 60 × 2,0 т. Двигатель головки имеет мо
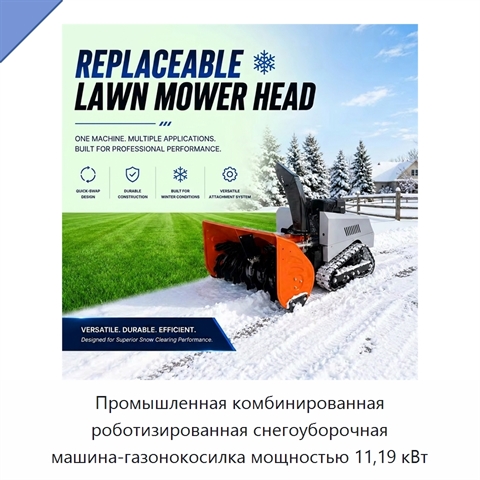
Промышленная комбинированная роботизированная снегоуборочная машина-газонокосилка мощностью 11,19 кВт
Промышленная комбинированная роботизированная снегоуборочная машина-газонокосилка мощностью 11,19 кВт

Модель: ЭФЛ-52(2Б)
Промышленная комбинированная роботизированная снегоуборочная машина-газонокосилка имеет мощность 11,19 кВт и массу 350 кг.
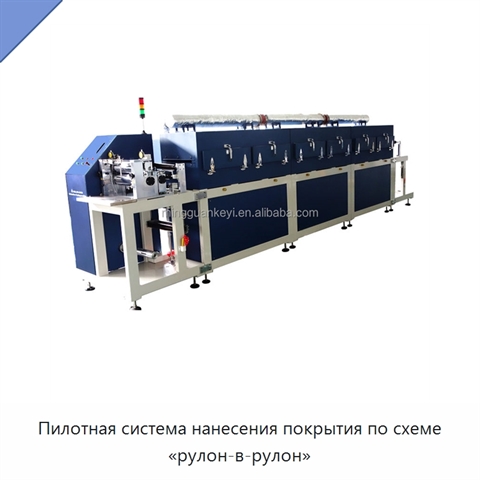
Пилотная система нанесения покрытия по схеме «рулон-в-рулон»+5 фото

Пилотная система нанесения покрытия по схеме «рулон-в-рулон»

Модель: ТЖЭ-59(7В)
Автоматическая система рассчитана на нанесение покрытия на электродную фольгу трансферным методом для повышения плотности и однородности слоя. Встроенные функции включают разматывание металлической фольги, подачу суспензии, нанесение покрытия ножом, сушку в печи и финальную намотку электрода; управл