

Артикул: 227-235
Модель: ШАХ-48-2Ж
Секция: Дополнительная
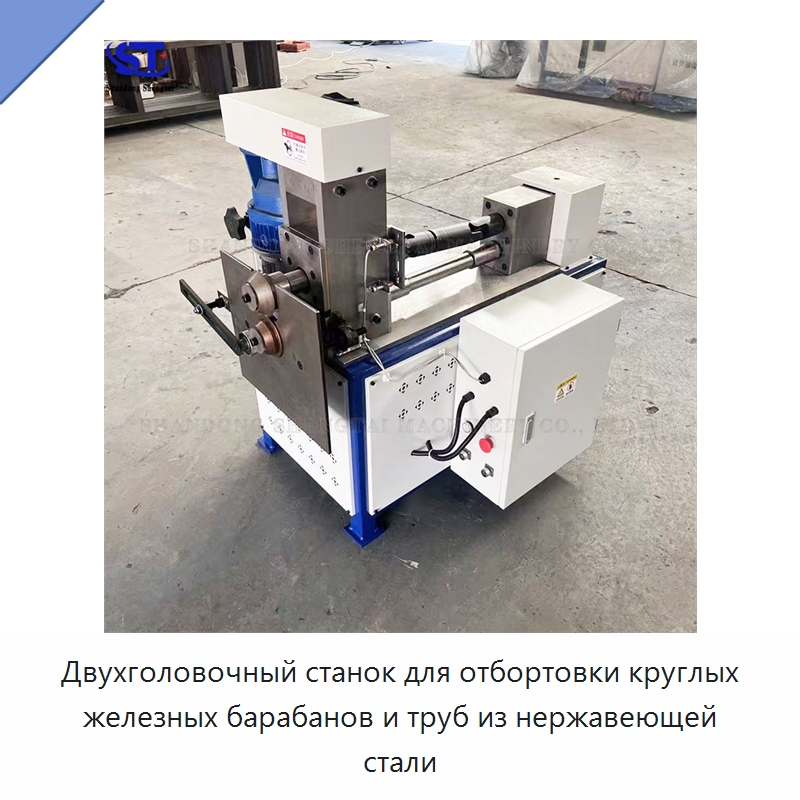
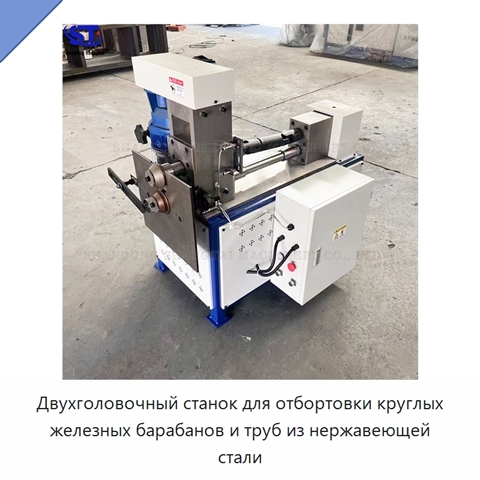
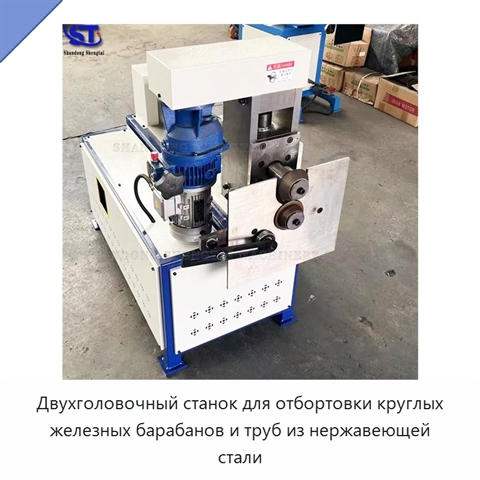
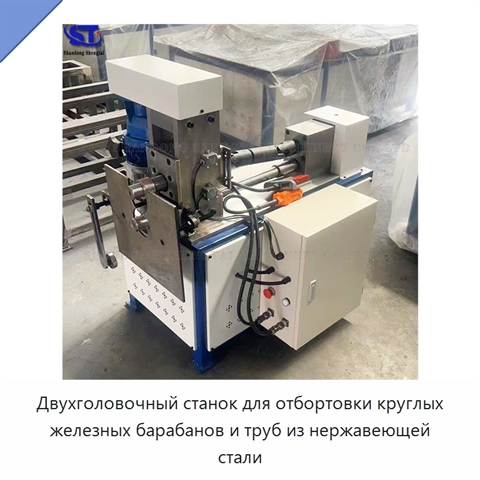
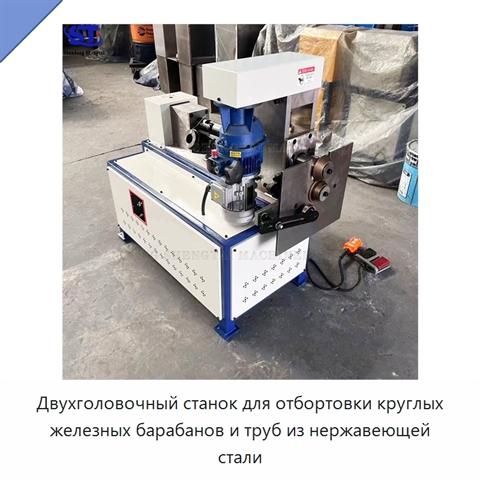
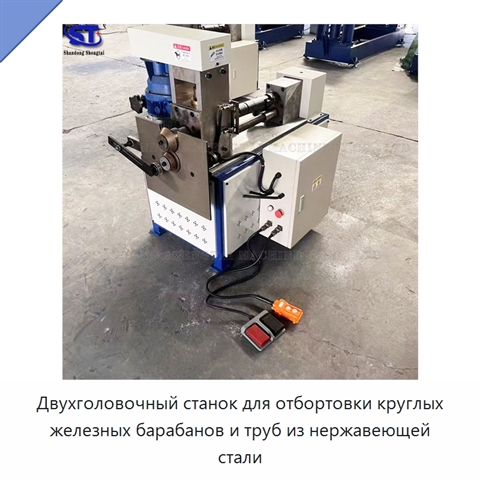
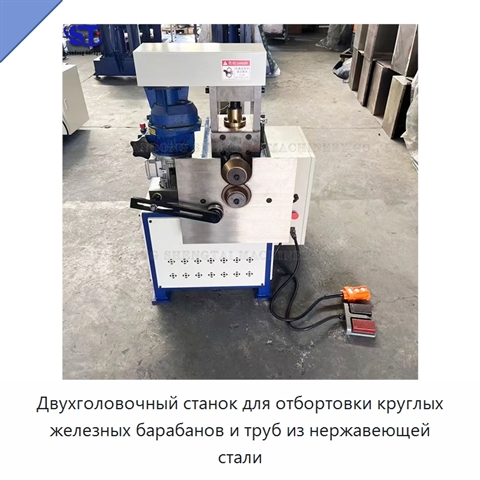
Двухголовочный станок для отбортовки круглых железных барабанов и труб из нержавеющей стали
Станок предназначен для стыковой отбортовки фланцев на круглых барабанах. Двухголовочная конструкция рассчитана на обработку железных барабанов. Оборудование работает с нержавеющей сталью толщиной 2,0 мм и углеродистой сталью толщиной 3,0 мм и более; также станок выполняет отбортовку круглых труб из нержавеющей стали и прессование листов из этого материала. Мощность двигателя составляет 1,5 кВт. Скорость регулируется бесступенчато, управление прижимом выполняется кнопкой. Пресс-форма подвергнута вакуумной термообработке. Габаритные размеры станка составляют 1140 × 760 × 1060 мм, масса — 250 кг.
Задать вопрос Искать на Baidu
Какую задачу решает станок для отбортовки круглых барабанов
Станок для отбортовки круглых барабанов применяется для стыковой отбортовки фланцев при обработке железных барабанов и круглых труб из нержавеющей стали.
Характеристики ШАХ-48-2Ж
Модель (по базе 91Т)ШАХ-48-2Ж
Основные компонентыподшипник, редуктор, двигатель, шестерня, насос
Ключевые преимуществапростота эксплуатации
Тип станкамашина для литья под давлением
Напряжение380 В, 220 В, 400 В, 240 В, 110 В
Станок для отбортовки круглых барабанов - гибкость поставки.
Мы учитываем, что каждый проект индивидуален. В связи с этим возможна донастройка технических характеристик, типоразмеров и комплектации ШАХ-48-2Ж под ваши требования (усилиями первого изготовителя или собственного завода в России).
Мы учитываем, что каждый проект индивидуален. В связи с этим возможна донастройка технических характеристик, типоразмеров и комплектации ШАХ-48-2Ж под ваши требования (усилиями первого изготовителя или собственного завода в России).
Дата актуализации информации: 23.08.26
Производитель и параметры оборудования проверены.
Люди, которые искали Станок для отбортовки круглых барабанов, также смотрели:
 +5 фото
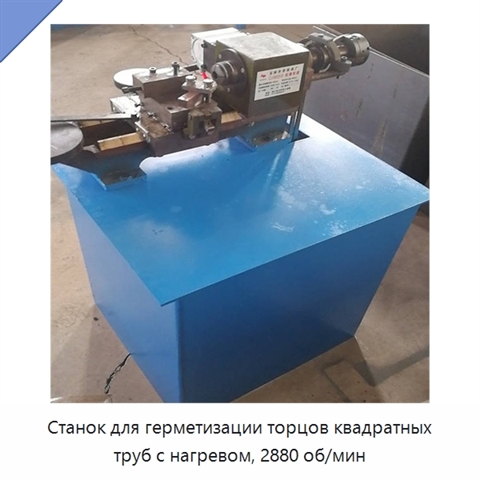
Станок для герметизации торцов квадратных труб с нагревом, 2880 об/мин
Модель: БТИ-28-9Ж
Станок предназначен для высокоточной герметизации торцов трубчатых заготовок: после обработки формируется воздухонепроницаемое закрытие без утечек. При герметизации квадратных труб применяется нагрев, частота вращения составляет 2880 об/мин. Оборудование обрабатывает трубы из нержавеющей стали, спла
 +2 фото
Универсальная горизонтальная испытательная машина для испытаний на растяжение якорных цепей, лент, проволочных канатов, стропов и скоб
Модель: ВБА-44-8С
Универсальная горизонтальная испытательная машина выполняет испытания на растяжение якорных цепей, ленточных и канатных стропов, подъёмных лент, проволочных канатов и скоб. Испытательное усилие в зависимости от исполнения составляет 1000, 1500, 2000, 5000 или 6000 кН. Предусмотрены компьютеризирован
 +4 фото
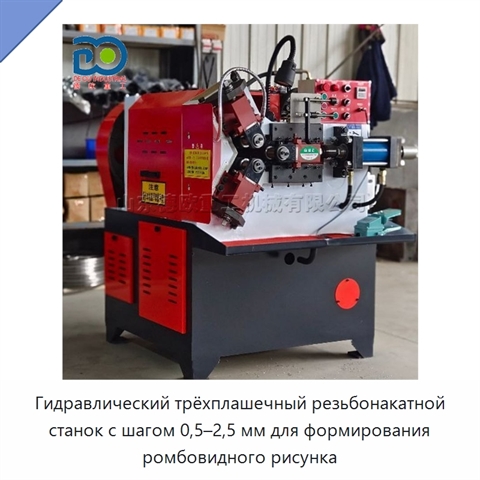
Гидравлический трёхплашечный резьбонакатной станок с шагом 0,5–2,5 мм для формирования ромбовидного рисунка
Модель: ТАФ-47-5Ж
Гидравлический трёхплашечный резьбонакатной станок формует равномерную прочную резьбу с шагом 0,5–2,5 мм на металлических трубах и прутках без резания, повышая прочность обработанных заготовок при растяжении. Станок работает с оцинкованной проволокой, сталью и различными металлическими материалами.
 +3 фото
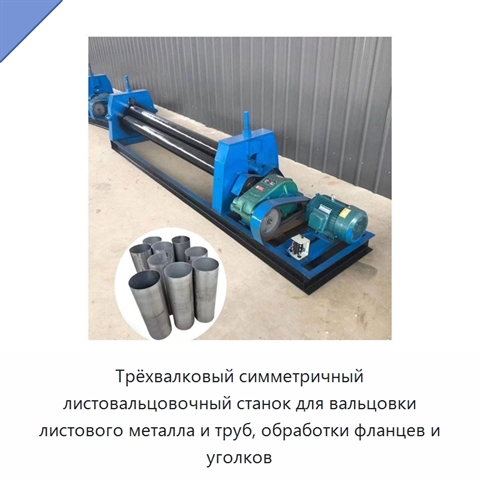
Трёхвалковый симметричный листовальцовочный станок для вальцовки листового металла и труб, обработки фланцев и уголков
Модель: УБА-89-1П
Трёхвалковый симметричный листовальцовочный станок предназначен для вальцовки листового металла, гибки труб, вальцовки круглых и квадратных труб, а также обработки фланцев и уголков. Рабочая схема включает три валка: верхний валок служит главным приводным валком, а нижние валки поднимаются вертикаль