

Артикул: 224-207
Модель: ЛДЕ-47(4Г)
Секция: Дополнительная
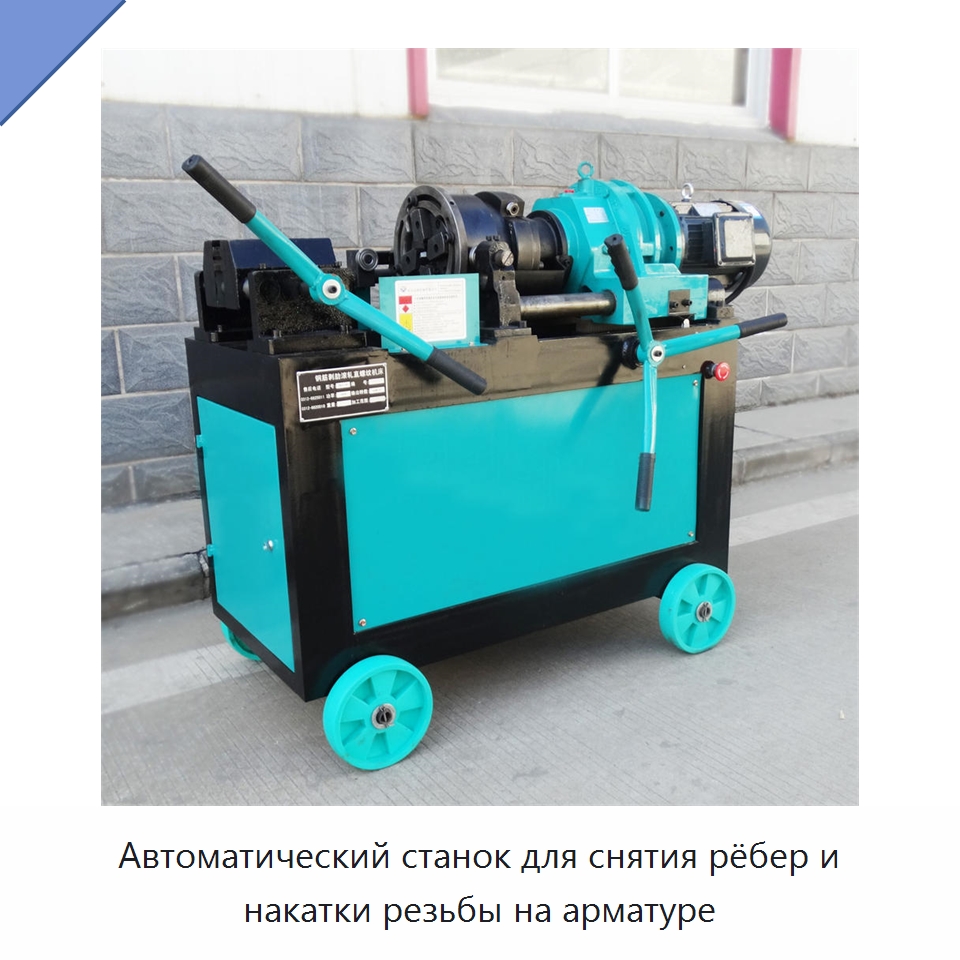
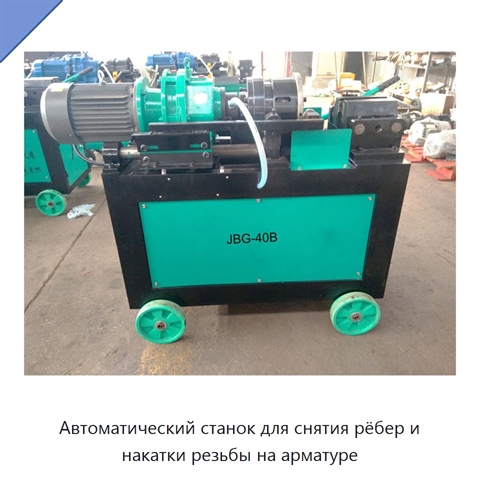
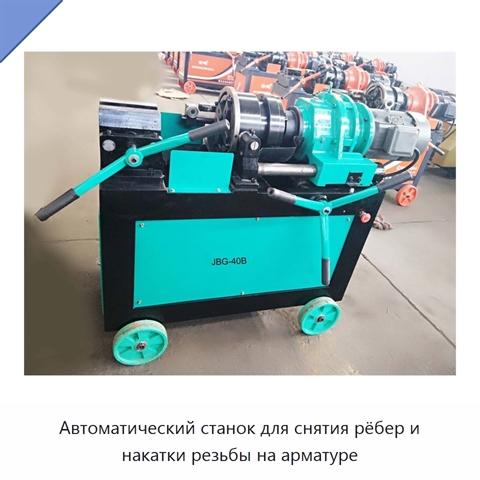
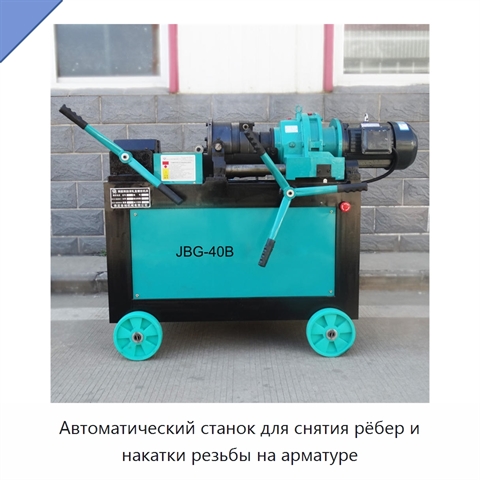
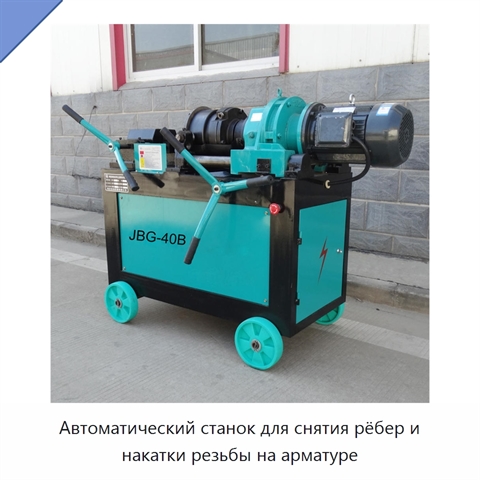
Автоматический станок для снятия рёбер и накатки резьбы на арматуре
Станок выполняет снятие рёбер и накатку резьбы на арматуре за один цикл. Накатная головка имеет механизм задания угла шага резьбы, облегчающий обработку. Компактная конструкция обеспечивает простую и надёжную эксплуатацию; режущее лезвие открывается и закрывается автоматическим механизмом. Позиционный диск позволяет свободно настраивать размер в диапазоне диаметра арматуры Ø16–Ø32 мм. Формируемая резьба получается полной, с очень малой степенью конусности и высокой точностью размеров; на одной модели можно обрабатывать правую и левую резьбу. Максимальная длина резьбы — 65 мм, максимальный выходной крутящий момент — 390 кН, мощность насоса охлаждения — 40 Вт. Масса составляет 310 кг ± 5 кг, габариты — 1050 × 700 × 1100 мм. При использовании ролика №1 шаг резьбы составляет P=2 мм или P=2,5 мм для арматуры Ø14–Ø22 мм; ролик №2 работает с шагом P=2,5 мм или P=3 мм для диаметра Ø25–Ø32 мм; ролик №3 — с шагом P=3 мм для диаметра Ø36–Ø40 мм. Размер эксцентрикового вала — Ø14–Ø40 мм. Полученная резьба может использоваться для соединения с муфтами и гайками.
Задать вопрос Искать на Baidu
Какую задачу решает станок для накатки резьбы на арматуре
Станок для накатки резьбы на арматуре применяют для снятия рёбер и формирования правой или левой резьбы на стержнях, используемой для соединения с муфтами и гайками.
Характеристики ЛДЕ-47(4Г)
Модель (по базе 91Т)ЛДЕ-47(4Г)
Основные компонентыдвигатель
Ключевые преимуществапростая эксплуатация, автоматический режим
Отчёт об испытаниях оборудованияпредоставлен
Напряжение3–380 В, 50 Гц
Станок для накатки резьбы на арматуре - гибкость поставки.
Каждый проект имеет свои особенности, и мы это учитываем. Именно поэтому по запросу мы уточним у производителя, возможна ли корректировка технических характеристик, типоразмеров и комплектации ЛДЕ-47(4Г) под условия применения (руками первого изготовителя или собственного производства в России).
Каждый проект имеет свои особенности, и мы это учитываем. Именно поэтому по запросу мы уточним у производителя, возможна ли корректировка технических характеристик, типоразмеров и комплектации ЛДЕ-47(4Г) под условия применения (руками первого изготовителя или собственного производства в России).
Дата последней сверки данных: 23.08.26
Производитель и характеристики проверены.
Люди, которые искали Станок для накатки резьбы на арматуре, также смотрели:
 +4 фото
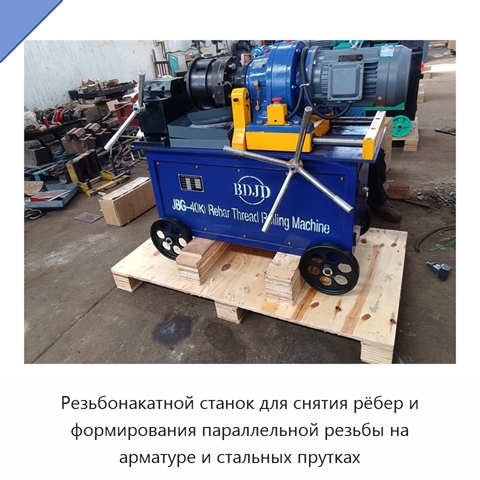
Резьбонакатной станок для снятия рёбер и формирования параллельной резьбы на арматуре и стальных прутках
Модель: ЮЖШ-74(7С)
Резьбонакатной станок предназначен для обработки арматуры и стальных прутков. Он снимает рёбра и накатывает параллельную резьбу. Диапазон диаметров арматуры составляет 14–40 мм; для ручного исполнения при работе со стальными прутками предусмотрен диапазон 16–40 мм. Станок рассчитан на трёхфазное нап
 +4 фото
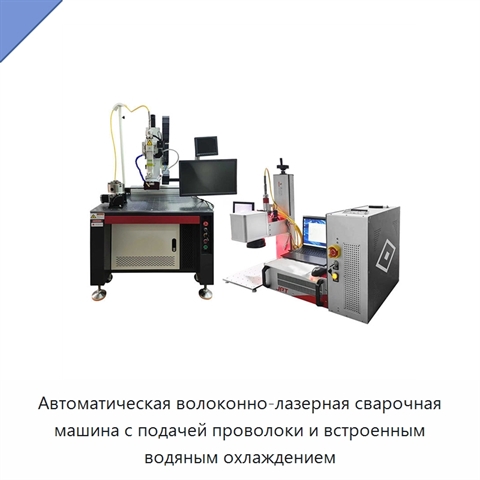
Автоматическая волоконно-лазерная сварочная машина с подачей проволоки и встроенным водяным охлаждением
Модель: ВИК-48(5Н)
Автоматическая волоконно-лазерная сварочная машина предназначена для высокоточной сварки металлических деталей сложной формы; для тяжёлых заготовок она не рекомендуется. Стандартная рабочая зона составляет 600 × 400 × 400 мм, а длина перемещения может настраиваться. Модуль перемещения обеспечивает т
 +5 фото
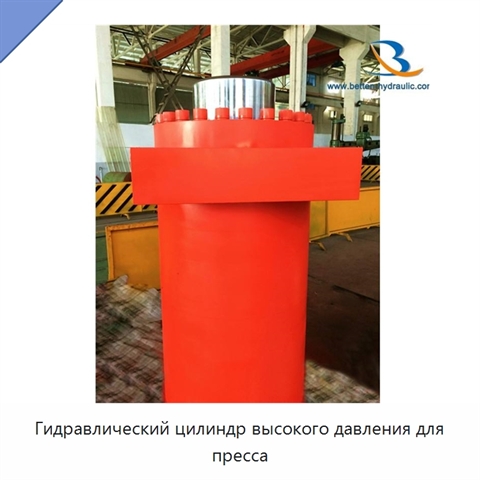
Гидравлический цилиндр высокого давления для пресса
Модель: ФЮВ-89(1М)
Гидравлический цилиндр высокого давления предназначен для работы в составе гидравлической прессовой машины. Изделие имеет поршневую конструкцию и стальной корпус. В конструкции предусмотрены комплекты уплотнений и подшипник; исполнение — нестандартное. Для гидравлической прессовой машины предусмотре
 +5 фото
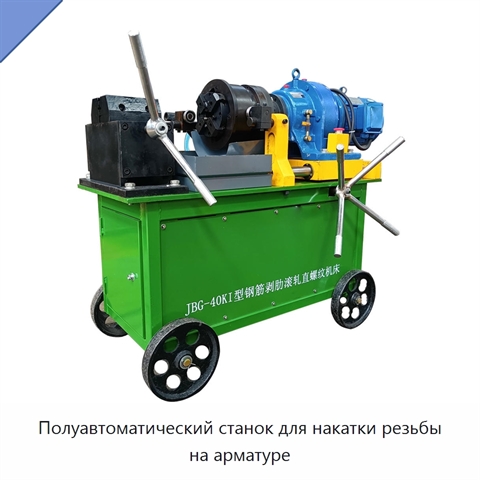
Полуавтоматический станок для накатки резьбы на арматуре
Модель: ЯКЛ-42(5В)
Полуавтоматический станок предназначен для обработки концов арматуры диаметром 14–40 мм. Перед накатыванием резьбы он удаляет рёбра на конце стержня, после чего формирует параллельную резьбу. Обработанные резьбовые участки позволяют соединять два арматурных элемента муфтой; резьба также может исполь